


チェーンソーのチェーンは、わずか数分間使用しただけで切れ味を失い、生産性が低下します。スムーズな切断を期待して作業を開始しますが、すぐに丸太の途中で鋸が苦戦してしまいます。おがくずは細かい粉末になります。バーを木材に押し込むためだけに、パワーヘッドを強く押すことになります。このパフォーマンスの突然の低下により、効率が破壊され、ワークフローが台無しになります。早期の鈍化が製造上の欠陥であることはほとんどありません。これは通常、環境汚染、不適切な研ぎ形状、冶金的損傷、または用途に合わせた間違ったチェーンの使用を指します。重いスラブ加工に標準のクロスカット チェーンを使用すると、エッジが急速に破損することが保証されます。これらの根本原因を無視すると、エンジンの負担が増大し、ガイドバーの摩耗が加速し、オペレータの深刻な疲労が生じ、キックバックのリスクが高まります。これを修正するには、体系的な診断アプローチが必要です。カッターが故障する正確な原因を特定し、研ぐか交換するかを評価し、予防的な切断技術を導入します。
グラウンドストライクと研磨剤が主な原因です。 土、砂、汚れた樹皮との一瞬の接触でも、チェーンの微細な刃先が瞬時に破壊される可能性があります。
熱による冶金的焼き戻し: 電動グラインダーを積極的に使用すると、カッターの歯が過熱し (青/黒色の変色で示されます)、鋼が永久に軟化し、その後チェーンソーのチェーンが急速に鈍くなる可能性があります。
形状と技術が寿命を左右する: 間違った研ぎ角度、深さゲージ (レーカー) の無視、または急すぎる角度での切断により、チェーンが木の繊維を切断するのではなく削ることになり、摩耗が加速します。
用途のマッチングが重要: チェーンソーのフライス加工やスラブ加工に標準のクロスカット チェーンを使用すると、急速に鈍くなり、性能が低下します。
戦略的な交換とメンテナンス: 回復不可能なチェーンの損傷を認識することで、無駄な研ぎ作業による無駄な労力を防ぎ、パワーヘッドを不必要な負担から保護します。
目次
現実世界の伐採や伐採環境では、木材がきれいになることはほとんどありません。林床を滑り落ちた丸太は、大量の瓦礫を拾い上げます。泥、砂、砂が樹皮に深く埋め込まれています。チェーンがこの汚れた木材に当たると、カッターに対して高速の砥石のように作用します。土中のシリカは、カッターの歯の工業用クロムメッキよりも物理的に硬いです。このシリカは数秒で歯の微細なエッジを剥がします。木材自体は切りにくいと思うかもしれませんが、実際にダメージを与えるのは樹皮に隠れた研磨剤の汚れです。
地面に衝突すると、壊滅的なエッジ損失が発生します。回転するチェーンがほんの一瞬でも土に触れると、カッターが壊れてしまいます。最新のチェーンソーチェーンは毎秒 60 フィートを超える速度で移動します。岩、埋め込まれたフェンスワイヤー、または隠れた釘に当たると、即座に切断角が欠け、側板が破壊されます。作業者は、土壌を短時間かすむだけでどれほどの損害が生じるかを過小評価することがよくあります。刃先は土や石に触れても耐えられません。
多くの人はチェーンの性能低下の原因を木材の密度のせいだと考えています。彼らは、オーク、ヒッコリー、またはイナゴを切ると、松やモミよりも早く鋸の切れ味が鈍ると考えています。広葉樹は機械的抵抗力を高めますが、研磨性のある樹皮の方がはるかに大きな要因であることに変わりはありません。緻密な広葉樹のきれいな部分が鋭いチェーンで美しく切れます。風に吹かれた砂で覆われた柔らかい松の丸太は、同じチェーンをほぼ即座に破壊します。摩耗を診断するときは、木の種類ではなく樹皮の清潔さに注目してください。
チェーンソーの歯は高炭素鋼で製造されています。製造中に、この鋼は焼き戻しを確立するために精密な熱処理プロセスを受けます。焼き戻しは金属の硬さと耐久性を決定します。適切に焼き入れされた歯は、かみそりのような鋭い刃先を保持しながら、強い衝撃を受けても砕けるのを防ぐのに十分な柔軟性を保ちます。上部プレートのクロムメッキの薄い層は、構造的サポートとしてこの硬質鋼の裏地に完全に依存しています。
過度の摩擦熱はこの気性を破壊します。高速電動グラインダーの不適切な使用は、熱損傷の最も一般的な原因です。冷却せずに歯をあまりにも激しく研磨すると、金属が急速に過熱します。十分なバーオイルを使用せずに切断しても、まったく同じ結果が得られます。ドライチェーンと木材の間の摩擦により激しい熱が発生し、スチールの分子構造が根本的に変化します。焼き戻しが完了すると、鋼は完全に柔らかくなります。この柔らかい鋼こそが、 一見完璧に見えた研ぎ作業の後、 チェーンソーのチェーンがすぐに切れてしまう理由なのです。
現場で目視で荒れた気性を診断できます。カッター歯のクロムトッププレートを検査します。作業コーナーの近くに青、茶色、または黒の変色がないか確認してください。この青みは、鋼が過熱して軟化したことの紛れもない証拠です。青くなった歯は金属が柔らかいため、手やすりで簡単に削ることができますが、木材に刃を保持することはできません。柔らかい金属は木材に触れるとすぐに転がります。ループ全体に広範囲の青みが見られる場合、チェーンは永久的な冶金的損傷を受けています。
間違ったファイル サイズを使用すると、切断ジオメトリが完全に台無しになります。正しいフック角度を維持するには、チェーンのピッチに特定のやすり直径が必要です。たとえば、3/8 インチのロープロファイル チェーンで 7/32 インチのやすりを使用すると、食道に深く切り込みすぎます。サイドプレートにひどい引っ掛かりが生じます。この薄いフック状のエッジは積極的に掴みますが、森の中で瞬時に折れてしまいます。逆に、小さすぎるヤスリを使用すると、切断角が鈍くなり、サイドプレートが後方に押し込まれます。ファイル サイズとチェーン ピッチを正確に一致させる必要があります。
工場出荷時のトッププレートの切断角度を変更すると、エッジ保持力が低下します。ほとんどの標準的なチェーンは、25 度から 30 度のトッププレート角度を使用します。フリーハンドでやすりをかけて誤ってその角度を 40 度まで押し込んでしまうと、切断角が鋭くなりすぎて壊れやすくなります。標準のクロスカットチェーンで 10 度まで平らにすると、クロスグレイン繊維を切断するのに苦労します。ループ全体の角度が不均一であると、鋸が円を描くように切断され、バーが拘束され、カッターに不均一な負担がかかります。
一般にレイカーとして知られる深さゲージは、各歯がどれだけの木材を噛み砕くかを指示します。彼らはカッターのすぐ前に座っています。研ぐときにデプスゲージを無視すると、歯をヤスリで削るときに最終的にデプスゲージが刃先よりも高くなってしまいます。レーカーが高すぎると、カッターが物理的に木材に到達できなくなります。チェーンは表面上をただ滑走するだけです。次に、オペレーターが鋸を下に押し込むと、大きな摩擦が生じ、刃の切れ味が急速に鈍くなります。
オペレーターのテクニックはチェーンの寿命に大きな役割を果たします。急で厄介な角度で木材を攻撃すると、チェーンはスライスされるのではなく削られます。カッターは、木材繊維を特定の角度で効率的に切断するように設計されています。強い物理的圧力をかけてバーを切断部に押し込むと、シャーシに不必要な機械的負担がかかります。のこぎり自体にフィードを与えます。プッシュしなければならない場合は、ジオメトリが間違っているか、チェーンがすでに鈍くなっています。
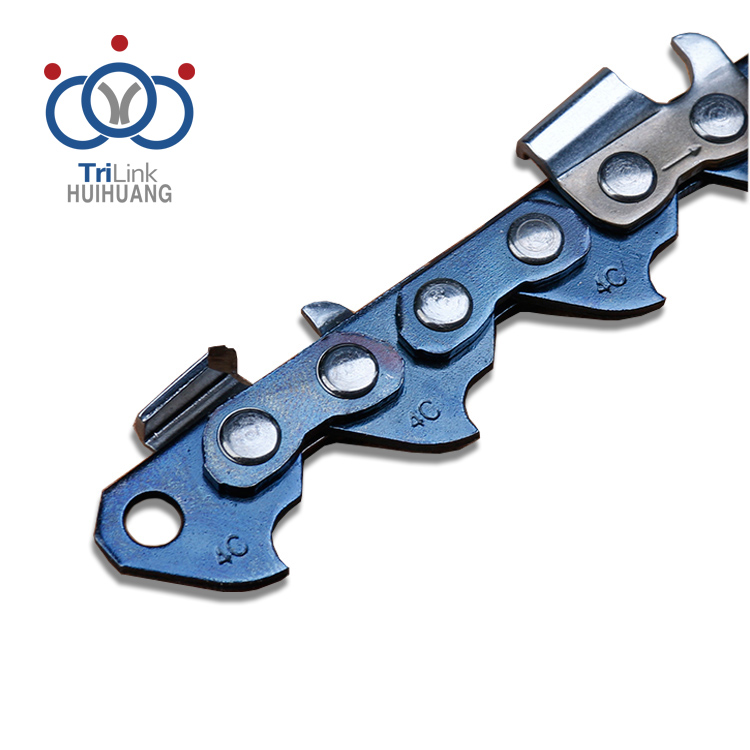
鈍いチェーンを操作するとガイドバーが破損します。カッターが噛まない場合、オペレーターは自然にハンドルをより強く押し下げます。この極端な下向きの圧力により、チェーン ドライブ リンクがバー レールに強く押し付けられます。レールは最終的に外側に広がり、不均一に摩耗します。これにより、クラウン付きのバーが作成されます。クラウン付きバーによりチェーンが左右に傾き、その結果、曲がった切断、バーの挟み込み、チェーン シャーシの摩耗が促進されます。
チェーンが切れてしまうと、パワーヘッドの熱負荷が大幅に増加します。鋭いチェーンが森の中を引っ張り、エンジン回転数を最適なパワーバンドに保ちます。鈍いチェーンはエンジンを停止させます。遠心クラッチはクラッチドラムに対して常に滑り、莫大な熱を発生します。この熱はクランクシャフトとオイルポンプアセンブリに直接伝わります。鈍いチェーンを押すと、クラッチの早期故障、オイルポンプギアの溶解、エンジンシリンダーの傷が頻繁に発生します。
鈍い道具での切断は体力を消耗します。チェーンソーは重労働を行うために設計されています。必要なのはパワーヘッドをガイドしてスロットルを管理することだけです。カットするために強い圧力をかけなければならない場合、人間工学に基づいたコントロールが失われます。腕はすぐに疲れ、握力は弱くなり、姿勢は不安定になります。この肉体的な疲労は、長い労働日の終わりにずさんな技術や誤った意思決定につながります。
鈍いチェーンはキックバックのリスクを大幅に高めます。キックバックは、バーノーズの上象限にあるカッターが木材をスライスするのではなく、木材に引っかかるときに発生します。エンジンの回転力によりガイドバーが瞬時に上方に跳ね上げられ、オペレーター側に戻ります。鋭いカッターが繊維をきれいにスライスし、この掴み効果を最小限に抑えます。鈍いカッターは鈍いフックのように機能します。それらは木材に引っかかり、チェーンを失速させ、制御不能な暴力的なキックバック反応を引き起こします。
すべての退屈なチェーンにゴミ箱が必要なわけではありません。チェーンが特定の基準を満たしている場合、軽微なエッジの損失を簡単に修正できます。まずはカッターの歯を確認します。ループ全体にわたってサイズが比較的均一である必要があります。次に、熱による損傷がないか検査します。クロムのトッププレートに光沢があり、青や黒の変色がなければ、焼き戻しは無傷です。最後に、タイ ストラップとドライブ リンクに亀裂やひどい磨耗の兆候がないことを確認します。チェーンがこの検査に合格した場合、研ぎ直しの主な候補となります。
定期的なメンテナンスには、一般に電動研磨よりも手ヤスリの方が優れています。ハンドヤスリは最小限の材料を除去し、熱を発生しません。これにより、鋼の工場での焼き戻しが完全に保存されます。フィールドのエッジを素早く修正することができます。ひどく損傷したチェーンのために電動グラインダーを予約してください。石にぶつかって複数の歯が大きく欠けた場合、グラインダーを使用すると効率的にカッターの形状を再形成できます。ただし、金属の過熱を防ぐために、砥石車を素早く軽く叩く必要があります。
チェーンをいつ捨てるべきかを知っておくと、時間を節約し、機器の損傷を防ぐことができます。カッターの天板にある立会いマークを探してください。この小さな刻印された線は、歯の耐用年数の終わりを示します。このマークを超えてヤスリをかけた場合、歯は小さすぎて効果的または安全に切断できません。シャーシを詳しく検査してください。タイストラップのひび割れ、ドライブリンクの破損、またはリベットの欠落がある場合は、チェーンが構造的に損傷していることを意味するため、直ちに廃棄する必要があります。
重度の癇癪も、寿命の終わりを示すもう 1 つの決定的な指標です。グラインダーの乱用や乾燥によってループの歯の半分が青くなってしまった場合、いくらヤスリをかけても歯を救うことはできません。自分の労働の費用対効果を比較検討する必要があります。ひどく損傷し、熱でダメになったチェーンを修復するのに 1 時間を費やすのは時間の無駄です。新しい工場出荷時の鋭利なループを購入すると、すぐに投資収益率が得られます。切断効率を回復し、パワーヘッドを不必要な負担から保護します。
チェーンの選択は、研磨環境でのパフォーマンスを左右します。セミチゼルプロファイルとフルチゼルプロファイルのどちらかを選択する必要があります。フルチゼルチェーンは、鋭い四角いカットコーナーが特徴です。きれいな木材は信じられないほど早く切断されますが、汚れに触れるとすぐに鈍くなります。セミチゼルチェーンは丸みを帯びた作業コーナーが特徴です。この丸みを帯びたプロファイルにより、衝撃力がより適切に分散され、汚れや摩耗性の条件下でもエッジが大幅に長く保持されます。藪を掃除したり、横滑りした丸太を切断したり、地面近くで作業したりする場合は、常にセミチゼルチェーンを実行してください。
チェーンプロファイル | 作業コーナー形状 | 最優秀アプリケーション | 汚れた木材でのエッジ保持 |
|---|---|---|---|
フルチゼル | 四角 | きれいな緑の木材の伐採 | 貧しい |
セミチゼル | 丸い | 横滑りした丸太、藪の除去 | 素晴らしい |
マイクロチゼル | 小さな半径 | 一般的な薪割り | 良い |
リッピングチェーン | スクエアまたはセミ(角度10度) | チェーンソーによるフライス加工、スラブ加工 | 適度 |
アプリケーションが一致しないと、チェーンが急速に破壊されます。最も一般的な落とし穴は、チェーンソーのフライス加工に標準のクロスカット チェーンを使用することです。クロスカットチェーンは、木目に沿って木の繊維を切断するように設計された30度のトッププレート角度を使用しています。スラブ加工では、木目に平行に切断する必要があります。フライス加工にクロスカット チェーンを使用すると、粗い木材の塊が引き裂かれ、過熱し、 チェーンソー チェーンがすぐに切れてしまいます。専用のリッピングチェーンを使用する必要があります。リッピングチェーンは天板角度が10度と浅く、木目に沿って滑らかに木材を削り、熱と摩耗を大幅に軽減します。

チェーンを汚れから守ることが防御の第一線です。地面に平らに置かれた丸太を切らないでください。バーは必然的に丸太の底を突き破り、土壌に当たります。木こりを使って丸太を転がして持ち上げてから座屈させます。木こりが手に入らない場合は、丸太の 4 分の 3 を切り、ピービーで転がし、上から切り終わります。あるいは、小さな枝には専用のバッキングスタンドを使用してください。
のこぎりを始める前に、汚れた木材を管理してください。横滑りした丸太を加工している場合、樹皮には泥や砂が詰まっている可能性があります。カットラインをきれいにするために数分かかります。斧またはバーキングスパッドを使用して、切り込みを入れる予定の場所の汚れた樹皮を正確に取り除きます。ワイヤーブラシを使って簡単に砂を取り除くこともできます。チェーンが木材に当たる前に研磨剤を除去すると、刃先の寿命が飛躍的に延びます。
フリーハンドでやすりをかけると、角度が不一致になり、ジオメトリが損なわれることがよくあります。機械的補助を使用して厳密な研磨プロトコルを実装します。ファイルガイド、ローラーガイド、またはクランプ式スタンプバイスを使用すると、常に正確な 25 度または 30 度のトッププレート角度を維持できます。これらのガイドはファイルの深さも制御し、サイドプレートに引っ掛かったり、カッターが後ろに傾いたりするのを防ぎます。すべての歯にわたる一貫した形状により、鋸はまっすぐで滑らかに切断されます。
ガイドバーを固定する: ファイリングストローク中に動かないように、チェーンソーバーを切り株万力でクランプします。
開始歯を特定する: 最も短いカッターの歯に木材クレヨンで印を付けます。他のすべての歯をヤスリでこの長さに合わせます。
ファイル ガイドを配置します。 ファイル ガイドをトップ プレート上に平らに置き、アングル マーカーをガイド バーと平行に合わせます。
ファイリング ストロークを実行します。 滑らかで均一な圧力でファイルを前方に押します。ファイルをカッターの上で後方にドラッグしないでください。
デプス ゲージを確認します。 すべてのカッターをヤスリで磨いた後、デプス ゲージ ツールをチェーン全体に置き、スロットの上に突き出ているレーカーをヤスリで削ります。
デプスゲージのメンテナンスについては交渉の余地がありません。単にカッターをやすりで削ってレーカーを無視することはできません。カッターの歯をやすりで削り直すと、天板が斜めになっているため、カッターの歯が短くなります。それに合わせて深度ゲージを下げる必要があります。 3 ~ 4 回の研ぎごとに深さゲージのチェックを義務付けます。適切なデプスゲージツールと平ヤスリを使用してください。ツールをカッターの上に置き、スロットの上に突き出たレーカーの部分をヤスリで削ります。これにより、力を入れなくてもチェーンが正しい深さで送り込まれるようになります。
高炭素鋼にとって摩擦は大敵です。最初の切断を行う前に、バーオイルの流れが適切であることを確認する必要があります。オイルスリングテストを実施します。のこぎりを始動し、ガイドバーの先端をきれいな切り株やボール紙から数インチ離して持ちます。エンジンを数秒間ハーフスロットルまで回転させます。バーのノーズからオイルのはっきりした線が垂れているのが見えるはずです。表面が乾いたままの場合は、バーレールを掃除し、オイル穴を確認し、流れが回復するまでオイラーポンプのネジを調整します。
適切なチェーンの張力により、マイクロチッピングが防止されます。緩んだチェーンが切り口で激しく振動する。このビビリにより、切断角がスムーズにスライスされずに木材に叩きつけられ、クロムエッジに微細な亀裂が生じます。チェーンがきつすぎるとバーレールに拘束され、大きな摩擦と熱が発生します。チェーンがバーの底部にぴったりと収まるようにチェーンを張ってください。バーの周りのチェーンを手で簡単に引っ張ることができ、下に引っ張るとドライブ リンクがレールにカチッと収まるはずです。
チェーンソーチェーンの鈍化を迅速に防ぐには、研磨剤による汚染、過剰な熱、不適切な研ぎ形状、潤滑不良、不適切なチェーンタイプなど、本当の原因を特定することから始まります。適切なチェーンの選択と一貫したメンテナンスにより、切断効率が向上し、ガイドバーとパワーヘッドの不必要な摩耗が軽減され、切断システムの耐用年数が延長されます。 Zhejiang TriLink Huihuang Co. LTD は ソーチェーンと関連切断ソリューションを専門とし、林業、木材加工、プロユーザー向けの製品性能と信頼性の高い切断用途に重点を置いた業界経験を組み合わせています。
現在のチェーンに青色の変色やカッターの長さが不均一かどうかを検査し、直ちに交換する必要があるかどうかを判断します。
チェーンピッチに合った正確なファイルサイズと深さゲージツールを備えた専用のハンドファイリングキットを購入してください。
最初の切断を行う前に、斧またはワイヤーブラシを使用して、横滑りした丸太から泥や砂を取り除きます。
重伐採や座屈を開始する前に、切り株に対してオイルスリングテストを実行して、適切な潤滑の流れを確認してください。
A: 以前に電動グラインダーで研いだ際に鋼の焼き戻しが損なわれ、金属が柔らかすぎて刃を保持できない状態になっている可能性があります。あるいは、デプスゲージが高すぎて歯が噛めなくなったり、切断角度が急になりすぎてチェーンがスライスされるのではなく削られたりする可能性があります。
A: スラブ加工では、リッピングと呼ばれる、木目に平行に切断する必要があります。標準チェーンはクロスカット用に30度の角度で設計されています。フライス加工に使用すると、カッターに多大な機械的負担がかかり、カッターが過熱して急速に切れてしまいます。スラブ加工には専用の 10 度リッピング チェーンを使用する必要があります。
A: 適切に潤滑されたきれいな木材では、高品質のチェーンは 2 ~ 3 時間の連続切断でも切れ味を維持できます。ただし、土、岩、汚れた樹皮などに当たると、1 秒も経たないうちに刃が破損する可能性があります。寿命は切断環境とオペレータの技術に完全に依存します。
A: いいえ。カッターの歯が青、茶色、または黒色に変色している場合は、高炭素鋼が焼き戻しを失っていることを示しています。金属は永久に軟化します。やすりで鋭く削ることはできますが、木に触れるとすぐに転がって鈍くなります。チェーンを交換する必要があります。
A: 広葉樹の方が切断抵抗は高くなりますが、木材がきれいであれば本質的にチェーンが著しく早く鈍くなるわけではありません。急速に鈍くなる主な原因は、樹皮に閉じ込められた研磨性の土、砂、砂です。汚れた針葉樹は、きれいな広葉樹よりもはるかに早くチェーンを鈍くします。
A: フルチゼルチェーンは鋭くて直角な角を持っており、きれいな木材を非常に速く切断しますが、汚れている場合はすぐに鈍くなります。セミチゼルチェーンは作業コーナーが丸くなっています。この丸みを帯びたプロファイルは衝撃に強く、摩耗しやすく汚れた状態でも刃先をより長く維持できるため、一般的な清掃に最適です。
A: 3 ~ 4 回の研ぎごとに深さゲージを確認して調整する必要があります。カッターの歯はやすりで削ると短くなります。レーカーがそれに合わせて下げられていない場合、チェーンが木材に食い込まず、過剰な摩擦が発生し、切断性能が低下します。

